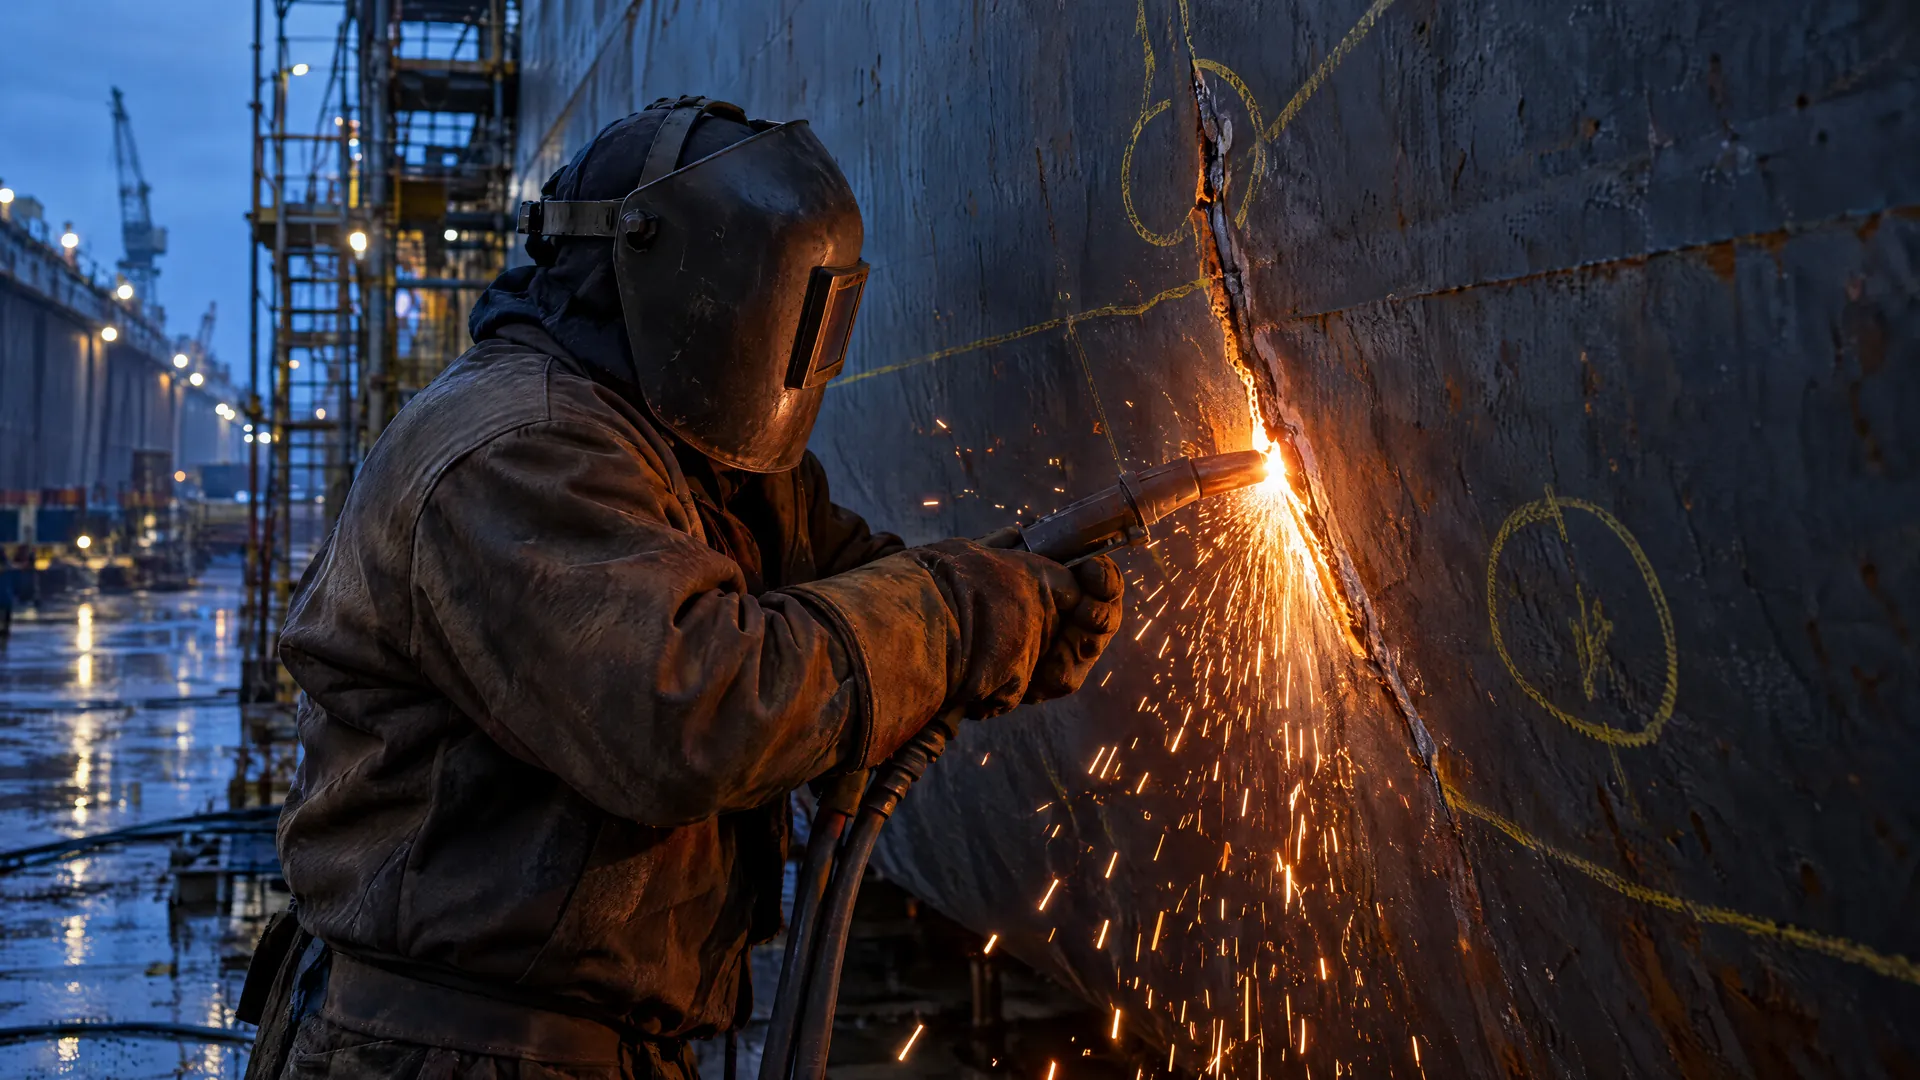
Ein Riss in der Außenhaut ist schnell zugeschweißt. Ob er danach hält, hängt an drei Fragen: Woher kommt er? Wie wird er ausgearbeitet und geprüft? Reicht eine Naht, oder muss Blech getauscht werden? Für alle drei gibt es einen Maßstab, den Reparatur-Qualitätsstandard der IACS, Recommendation No. 47, Teil B1.
Rec. 47 ist eine Empfehlung der IACS, keine Vorschrift; aktuell gilt Revision 10 mit Korrektur 1 vom Oktober 20252. Ihre Anwendbarkeit wird im Einzelfall mit der Klasse vereinbart, und für kritische, hoch beanspruchte Bereiche kann die Klasse Strengeres verlangen1. Dieser Beitrag fasst zusammen, was Rec. 47 vorsieht, und ergänzt es um die Ursachen aus den IACS-Leitlinien. Er richtet sich an technische Inspektoren, Werften und alle, die einen Riss im Rumpf beurteilen müssen.
01Warum reißt Stahl am Schiffsrumpf?
Meist dort, wo sich Spannungen sammeln. Die IACS teilt Strukturschäden in drei Gruppen: Abzehrung, Risse und Verformungen4. Risse, die unter wiederholter Belastung unterhalb der Streckgrenze entstehen, heißen Ermüdungsrisse. Auslöser sind etwa Wellenlasten oder Schwingungen von Hauptmaschine und Propeller4.
Laut IACS-Leitlinie für Bulker finden sich Risse meist dort, wo Spannungen konzentriert sind: an Schweißfehlern und an Montagehilfen, die nicht sauber entfernt wurden. Typische Stellen sind etwa die Enden von Konsolen, ausgeklinkte Steifenenden und Knickstellen4. Dazu kommen Schäden durch Kontakt mit Kaimauer, Eis oder Hindernissen unter Wasser. Hier warnt die Leitlinie: Auch wenn die Außenhaut von außen nur leicht beschädigt aussieht, sind die Innenverbände oft schwer getroffen4. Rillenkorrosion an Schweißnähten kann ebenfalls Spannungsspitzen erzeugen4.
02Was muss vor der Reparatur geklärt sein?
Zuerst die Klasse. Rumpfreparaturen an klassifizierter Struktur werden nach IACS grundsätzlich unter Aufsicht des Besichtigers ausgeführt1. Wie die Abstimmung abläuft, steht im Beitrag zur Reparatur unter Klasse.
Dann die Ursache. Rec. 47 sagt klar: Den Originalzustand wiederherzustellen ist nicht unbedingt eine dauerhafte Reparatur, wenn der Schaden aus zu geringer Festigkeit oder einer ungünstigen Detailkonstruktion kommt1. Bei Ermüdungsrissen durch Seegang empfiehlt die IACS-Leitlinie, eine bessere Detailkonstruktion zu erwägen4.
Und der Werkstoff. Ersatzmaterial hat grundsätzlich dieselbe Güte wie das ursprünglich zugelassene. Höherfester Stahl darf nicht ohne besondere Zulassung der Klasse durch schwächeren ersetzt werden1. Die Güten der Schiffbaustähle regelt IACS UR W115:
| Festigkeit | Güten | Mindest-Streckgrenze |
|---|---|---|
| normalfest | A, B, D, E | 235 N/mm² |
| höherfest 32 | A32, D32, E32, F32 | 315 N/mm² |
| höherfest 36 | A36, D36, E36, F36 | 355 N/mm² |
| höherfest 40 | A40, D40, E40, F40 | 390 N/mm² |
Das „H“ darf vor oder hinter der Gütebezeichnung stehen; AH36 und HA36 sind also dieselbe Güte5. Rec. 47 Teil B gilt im Übrigen in der Regel nicht für Spezialschiffe wie Gastanker und nicht für Konstruktionen aus Edelstahl oder anderen Sonderstählen1.
03Wie wird ein Riss nach IACS Rec. 47 repariert?
Er wird vollständig ausgearbeitet, geprüft und mit wasserstoffarmen Zusätzen neu geschweißt. Was Teil B, Abschnitt 6.8 vorsieht1,3:
- Fuge: V-förmig mit 45 bis 60 Grad Öffnungswinkel und einem Radius von 5 mm im Grund. Durchgehende Risse werden vorbereitet wie im Neubau.
- Umfang: im Standard für Risse in Blech bis 400 mm Länge; als Grenzwert gelten 500 mm bei einem geraden, unverzweigten Riss. Die Fuge reicht 50 mm über das Rissende hinaus.
- Prüfung der Fuge: zu 100 % mit Magnetpulver- oder Eindringprüfung, bevor geschweißt wird.
- Schweißen: immer mit wasserstoffarmen Zusatzwerkstoffen. Bei Rissen über 300 mm im Pilgerschrittverfahren.
- Nahtende: mit einer Neigung von 1:3 auslaufen lassen. Endet der Riss an einer Kante, endet die Naht auf einem Auslaufblech.
- Prüfung danach: 100 % Oberflächenrissprüfung, bei Stumpfnähten zusätzlich Ultraschall oder Durchstrahlung.
Und die Bohrung am Rissende?
Rissstoppbohrungen kommen in Rec. 47 Teil B nicht vor. Ein Bericht des amerikanischen Ship Structure Committee beschreibt sie als vorübergehende Maßnahme, etwa bis das Schiff eine Werft für die endgültige Reparatur erreicht8. Eine dauerhafte Reparatur ersetzen sie nicht.
04Wann muss ein Einsatzblech eingesetzt werden?
Wenn der Schaden zu groß für eine Naht ist oder das Blech abgezehrt ist. Dann wird der beschädigte Bereich herausgetrennt und ein neues Blech eingeschweißt, im Englischen „crop and renew“. Die IACS-Leitlinie für Bulker sagt: Ist ein Teil der Struktur bis zur zulässigen Mindestdicke abgezehrt, wird der Bereich in der Regel herausgetrennt und erneuert4.
Für Einsatzbleche nennt Rec. 47 diese Werte1,3:
- Größe: im Standard mindestens 300 × 300 mm mit Eckradius 5 × Blechdicke, runde Einsätze mindestens 200 mm Durchmesser. Als Grenzwert gelten 200 × 200 mm mit mindestens 100 mm Radius.
- Werkstoff: wie das Original oder höherwertig.
- Kantenvorbereitung und Ausrichtung: wie im Neubau.
- Schweißfolge: 1, 2, 3, 4. Bei Primärbauteilen liegen die Nähte 1 und 2 quer zur Hauptspannungsrichtung.
05Darf man eine Dopplung aufschweißen?
Nur vorläufig. Nach Rec. 47 sind örtliche Dopplungen im Hauptrumpf normalerweise nur als vorläufige Reparatur zulässig; ausgenommen sind Verstärkungen, die von Anfang an als Ausgleich für Öffnungen vorgesehen waren. Ist das vorhandene Blech dünner als 5 mm, ist dauerhaft mit einem Einsatzblech zu reparieren1.
Für eine vorläufige Dopplung gibt Rec. 47 vor: mindestens 300 × 300 mm, Ecken mit mindestens 50 mm Radius, Dicke der Dopplung höchstens so dick wie das Originalblech und mehr als ein Drittel davon, umlaufende Naht und Schlitznähte 0,6 × Dopplungsdicke1,3. Die IACS-Leitlinie für Bulker sagt außerdem, dass Dopplungen nicht zum Ausgleich abgezehrter Bleche verwendet werden dürfen4.
Ein Beitrag des Gutachterverbands IIMS bringt es auf den Punkt: Eine aufgeschweißte Dopplung ist keine Reparatur, sie verdeckt den Schaden nur7. Lässt die Klasse eine vorläufige Reparatur zu, kann sie das mit einer Auflage und Frist verbinden; mehr dazu im Beitrag zur Reparatur unter Klasse.
06Muss vorgewärmt werden?
Das hängt vom Stahl, vom Verfahren und von der Einspannung ab. Rec. 47 sagt: Ob vorgewärmt wird, richtet sich nach chemischer Zusammensetzung, Schweißprozess und -verfahren und dem Einspanngrad der Verbindung. Liegt die Umgebungstemperatur unter 0 °C, ist auf mindestens 50 °C vorzuwärmen. Die Schweißzone muss immer trocken sein1.
Für höherfeste Stähle enthält Rec. 47 eine Tabelle mit empfohlenen Vorwärmtemperaturen nach Kohlenstoffäquivalent und kombinierter Blechdicke. Für das Nachschweißen und Reparieren von Nähten sind diese Werte um 25 °C zu erhöhen1. Die genaue Temperatur gehört in die Schweißanweisung.
Der Grund ist der Wasserstoff. Wasserstoffrisse entstehen nach TWI, wenn drei Dinge zusammenkommen: Wasserstoff aus dem Schweißprozess, ein hartes, rissanfälliges Gefüge und Zugspannungen. Vorwärmen verlangsamt die Abkühlung, lässt Wasserstoff entweichen und senkt die Härte6. Rec. 47 sieht außerdem vor, geschützt vor Regen, Schnee und Wind zu schweißen1.
07Wie wird die Reparatur geprüft?
Mit zerstörungsfreien Verfahren, die jeweils eine eigene Norm haben:
| Verfahren | Kürzel | Norm | Findet |
|---|---|---|---|
| Sichtprüfung | VT | ISO 176379 | sichtbare Fehler an Naht und Oberfläche |
| Magnetpulverprüfung | MT | ISO 1763810 | Oberflächenfehler in ferromagnetischem Stahl |
| Eindringprüfung | PT | ISO 3452-111 | zur Oberfläche offene Fehler |
| Ultraschallprüfung | UT | ISO 1764012 | innere Fehler; die Norm gilt ab 8 mm Dicke |
| Durchstrahlungsprüfung | RT | ISO 17636-1/-213 | innere Fehler, mit Film oder digital |
Das Prüfpersonal muss nach den Regeln der Klasse oder einem anerkannten Qualifizierungssystem qualifiziert sein1, zum Beispiel nach ISO 971214. Für Prüfverfahren und Bewertungsmaßstäbe darf IACS UR W33 als Bezug dienen, obwohl sie eigentlich für den Neubau gilt1.
Müssen im Zuge der Besichtigung Blechdicken gemessen werden, etwa bei Abzehrung, verlangt die IACS dafür in der Regel eine von der Klasse zugelassene Messfirma15.
08Wie läuft eine Rissreparatur bei Nauticon ab?
- Aufnehmen. Lage am Schiff, sichtbare Länge, Fotos. Bei Schäden von außen auch die Innenverbände ansehen.
- Abstimmen. Mit Reederei und Klasse: Reparaturart, Besichtiger, Werkstoff.
- Vorbereiten. Heißarbeiten nur mit Brandwache, die Schweißerlaubnis nach Vorgabe von Reederei oder Werft. Zugang, Gerüst, Licht, Wetterschutz, falls nötig Vorwärmen.
- Ausarbeiten und prüfen. Fuge bis über das Rissende hinaus, dann Magnetpulver- oder Eindringprüfung.
- Schweißen. Nach Schweißanweisung, von Schweißern mit Prüfung nach DIN EN ISO 9606, unter Schweißaufsicht nach DIN EN ISO 14731.
- Prüfen und abnehmen. Zerstörungsfreie Prüfung im vereinbarten Umfang, Abnahme mit dem Besichtiger, Rückmeldung an Sie.
09Fazit
Ein Riss im Rumpf ist ein Hinweis auf eine Ursache. Rec. 47 nennt für die Reparatur klare Maße: Fuge 50 mm über das Rissende, Prüfung der Fuge zu 100 %, wasserstoffarme Zusätze, Einsatzbleche mit großen Radien. Dopplungen sind eine Notlösung auf Zeit. Und wo die Konstruktion selbst das Problem ist, gehört die Änderung mit der Klasse besprochen.
Geschrieben auf Grundlage der unten genannten Regelwerke und Quellen. Wo eine Regel nur für eine Klassifikationsgesellschaft gilt, steht das im Text. Fachlicher Ansprechpartner bei Nauticon: Şükrü Öztürk, Technischer Manager und Schweißingenieur (IWE). info@nauticon-systems.com
Quellen
- IACS Recommendation No. 47: Shipbuilding and Repair Quality Standard, Rev. 10 (2021), Part B. iacs.s3.af-south-1.amazonaws.com ↗
- IACS: Rec 47, Seite mit aktuellem Stand Rev. 10 Corr. 1, Oktober 2025. iacs.org.uk ↗
- Polski Rejestr Statków: Publication 107/P Shipbuilding and Repair Quality Standards, Juli 2022 (Übernahme von Rec. 47 Rev. 10, zur Gegenprüfung). prs.pl ↗
- IACS Rec. No. 76: Bulk Carriers – Guidelines for Surveys, Assessment and Repair of Hull Structure, Rev. 2, 2004 (Kopie auf Drittserver; neuere Buchausgabe nicht eingesehen). maritimeexpert.wordpress.com ↗
- IACS UR W11: Normal and higher strength hull structural steels, Rev. 9, 2017 (Text bei Türk Loydu). turkloydu.org ↗
- TWI Job Knowledge 46: Defects – hydrogen cracks in steels – prevention and best practice. twi-global.com ↗
- International Institute of Marine Surveying: The dangers of overplating, 2017. iims.org.uk ↗
- Ship Structure Committee: SSC-395, Repair Management System for Critical Structural Details in Ships, 1997. apps.dtic.mil ↗
- ISO 17637:2016 Visual testing of fusion-welded joints. iso.org ↗
- ISO 17638:2016 Magnetic particle testing of welds. iso.org ↗
- ISO 3452-1:2021 Penetrant testing – General principles. iso.org ↗
- ISO 17640:2018 Ultrasonic testing of welds. iso.org ↗
- ISO 17636-1 und -2:2022 Radiographic testing of welds. iso.org ↗
- ISO 9712:2021 Qualification and certification of NDT personnel. iso.org ↗
- IACS UR Z7 Hull Classification Surveys, Rev. 26, 2018 (Text bei Türk Loydu), 5.3.1. turkloydu.org ↗
Stand: 4. Oktober 2026 · Alle Links zuletzt aufgerufen am 4. Oktober 2026. Regelwerke ändern sich: Maßgeblich ist immer die aktuelle Fassung, die für Ihr Schiff oder Ihren Betrieb gilt.